证书定制效果怎么样,说到底是看三点:基材、工艺、数据链。市面上80%的定制证书拿到手就露怯——不是纸张发灰,就是烫金掉粉,要么就是排版像用Word套模板。真正拉开差距的,是制作链条里的几个硬参数。
先给结论:证书定制的效果不取决于设计图多精美,而取决于承印物和后期工艺的匹配度。一张证书从电子稿到实物,要经过色彩管理、介质涂层、热压或冷烫、裁切压痕四道关键工序,任何一道偷工减料,最终效果都会崩。
基材涂层决定“高级感”的物理上限
很多人以为证书纸张越厚越显档次,这是误解。证书定制的核心承印物通常是250g-350g的特种纸,但纸张表面的涂层配方才是影响效果的第一变量。比如国内高端证书常用的“星幻纸”和“冰白纸”,前者表面有珠光颗粒,适合冷烫工艺;后者涂层细腻平滑,适合精细线条的UV印刷。
说实话,如果你拿一张普通铜版纸去做烫金,金箔的附着力会差到让你怀疑人生。涂层表面张力低于38达因/厘米时,烫金就会出现针孔和剥落。专业证书工厂在开印前会做达因笔测试,确保涂层表面能匹配后续工艺。这个细节,小作坊根本不会管。
再看一个数据:珠光涂层的纸在烫金后,金色区域的反射率可以达到82%以上,而普通哑粉纸只有65%左右。这就是为什么同样设计稿,有的证书看起来像地摊货,有的像银行存单。
烫金与击凸的工艺参数如何左右成品效果
证书定制效果怎么样的第二个分水岭,是热压工艺的温控精度。烫金不是“把金箔压上去”那么简单。以常见的亮金箔为例,最佳压印温度区间是110℃-130℃,压力需要维持在80-120kg/cm²,压印时间控制在0.3-0.5秒。温度低了金箔转移不完整,温度高了会烧穿涂层露出纸底。
击凸工艺更考验设备。一台好的模切机,压力公差能控制在±0.02mm以内,这样压出来的文字边缘锐利、高度一致。劣质设备压出来的效果,边缘模糊、深浅不一,肉眼就能看出廉价感。坦白讲,证书这种东西,细节上的0.1mm差距,直接决定它在正式场合能不能拿得出手。
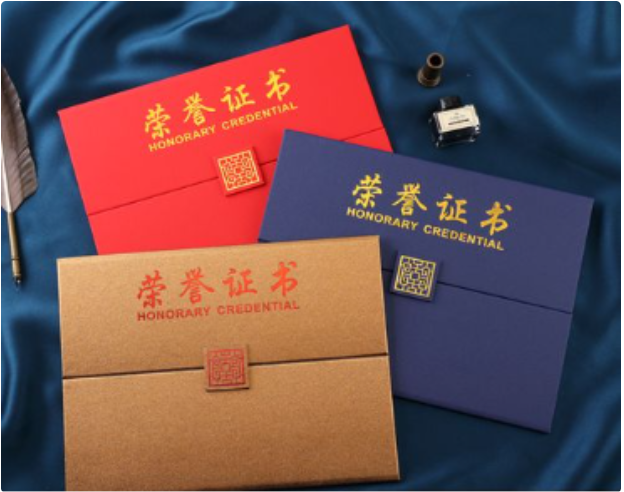
还有一个被忽视的环节:压痕深度与纸张回弹的匹配。350g的纸张如果压痕太深,折叠处会开裂;太浅则折叠不齐。专业工厂会根据纸张的纤维方向调整压痕刀的角度,通常是平行纤维方向用73°刀,垂直方向用67°刀。这种参数表,一般印厂根本不会告诉你。
色彩管理与可变数据的“隐形门槛”
证书定制不只是静态图案的印刷。现代证书往往包含姓名、编号、二维码等可变数据,这就涉及到可变数据印刷技术的软硬件配合。普通打印机打出来的黑色文字,边缘放大看全是锯齿;专业证书机采用的是600dpi以上的热转印或激光蚀刻,文字边缘的清晰度能达到±0.05mm的误差。
色彩管理同样关键。证书上的校徽、国徽、企业logo,往往是专色印刷而非四色叠印。专色油墨的色差值ΔE如果超过1.5,人眼就能察觉出偏色。一些要求严格的机构——比如部分高校的学位证书——会要求每批次的专色ΔE控制在1.0以内。这意味着调墨师傅得用分光光度计实时监控,而不是凭经验“差不多就行”。
说白了,证书定制的效果好不好,最终会落到一个问题上:工厂有没有把证书当作防伪印刷品来做,而不是当作普通名片来做。两者的工艺标准和质检流程完全不同。前者要过透光检测、耐摩擦测试、UV老化测试;后者可能连色差都不检查。
如何判断一家证书定制厂的真实水平
下单前别只看样品册。样品册里的东西通常是大厂代工或者精挑细选的,不代表实际量产水平。我建议直接问三个问题:
- 你们烫金用的什么品牌金箔?——回答“进口”不算数,得说出具体品牌,比如德国库尔兹(KURZ)或者日本中井。
- 可变数据的打印精度是多少dpi?——低于600dpi直接排除。
- 能否提供同一批次不同纸张位置的色差检测报告?——拿不出来的,说明色彩管理不到位。
还有一个反直觉的判断标准:看工厂愿不愿意接小批量。真正做证书定制的专业厂,50本起做是常态,因为他们的设备调机成本高,但单本质量稳定。那种“1本起做、当天出货”的,基本是数码快印店,效果和正经证书完全不是一个层级。证书定制的效果怎么样,在这个细节上已经分出高下。
最后提醒一点:证书的保存耐久性也是效果的一部分。劣质烫金半年后氧化发黑,劣质UV涂层一年后发黄。专业证书厂会做48小时的紫外线加速老化测试,模拟自然光下3-5年的褪色情况。如果你收到的证书半年就褪色,那不是“效果一般”,是根本不合格。